Réparation & refabrication | Fiabilisation & durcissement | Fabrication & prototypage

Énergie & Environnement

La technologie GICAM peut recharger par DED Laser des pièces critiques pour l'énergie et l'environnement : arbres et couronnes d'éoliennes, aubes de turbines, têtes de puits, vannes de process. Elle permet un rechargement ciblé et des revêtements anticorrosion, sur des équipements coûteux à long délai de fabrication.
Fiabilisation & durcissement

Cladding anticorrosion pour réacteurs et colonnes

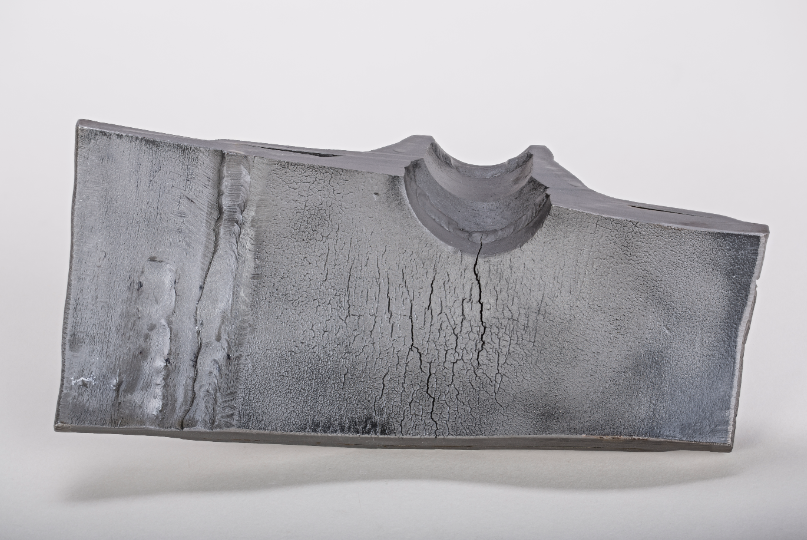
Un équipement sous pression en acier faiblement allié, exposé à des produits chimiques corrosifs : un revêtement interne qualifié plutôt qu'un remplacement complet.
Ces équipements sous pression, souvent en acier faiblement allié, nécessitent un revêtement interne en acier inoxydable ou en alliage base nickel pour résister aux produits chimiques corrosifs manipulés en cours de process. Le DED permet de déposer ce cladding avec un contrôle métallurgique fin (dilution maîtrisée, absence de défauts), un point important vu les exigences de code de construction et de contrôle non destructif propres aux équipements sous pression (CODAP, ASME).

Cette technique constitue une alternative ou un complément aux procédés de rechargement plus anciens (ESSC, placage par explosion), avec une meilleure flexibilité géométrique sur des piquages ou des zones de forme complexe. Le DED s'inscrit aussi dans une logique de réparation de zones de corrosion localisée détectées en inspection périodique, évitant le remplacement complet d'un équipement de grande dimension et à délai de fabrication long.
Conforme CODAP/ASME → Contrôle métallurgique fin visé, adapté aux équipements sous pression.
Réparation en inspection → Zones de corrosion localisée traitables sans remplacement complet.

Ce qu’il faut retenir …
La GICAM peut déposer par DED Laser un cladding interne en acier inoxydable ou en alliage base nickel sur des réacteurs et colonnes de process, avec un contrôle métallurgique fin conforme aux codes de construction (CODAP, ASME). Cette technique offre une meilleure flexibilité géométrique sur des piquages ou zones de forme complexe que les procédés plus anciens.

FAQ

Le cladding par DED répond-il aux codes de construction des équipements sous pression ?

L'approche visant un contrôle métallurgique fin (dilution maîtrisée, absence de défauts) compatible avec les exigences CODAP/ASME, la conformité finale dépendra de la qualification propre à chaque projet.

Peut-on réparer une zone de corrosion détectée en inspection sur un réacteur existant ?